
Tek Makine, Sonsuz Uygulamalar: Yüzey hazırlığınız yeterince esnek mi?
Askılı Kumlama Makinasıgenellikle bitirme odasının "Evrensel Askeri" olarak anılır. Küçük alüminyum dökümlerden-ağır çelik yapılara kadar esnekliği eşsizdir. Peki operasyonunuz-parça başına{-en düşük maliyetle mi çalışıyor?
1. Giriş
Askı kumlama makinesidökümhane, döküm, dövme, çelik yapı ve ağır imalat endüstrilerinde yaygın olarak kullanılan önemli bir yüzey işleme ekipmanıdır. Esas olarak pas giderme, oksit tabakası temizleme, kum giderme ve orta ve büyük iş parçalarının yüzeyini güçlendirmek için uygulanır.
Askılı kumlama makinesinin çalışma prensibini ve doğru bakım yöntemlerini anlamak, temizlik kalitesini artırmak, bakım maliyetini azaltmak ve ekipmanın servis ömrünü uzatmak açısından kritik öneme sahiptir.
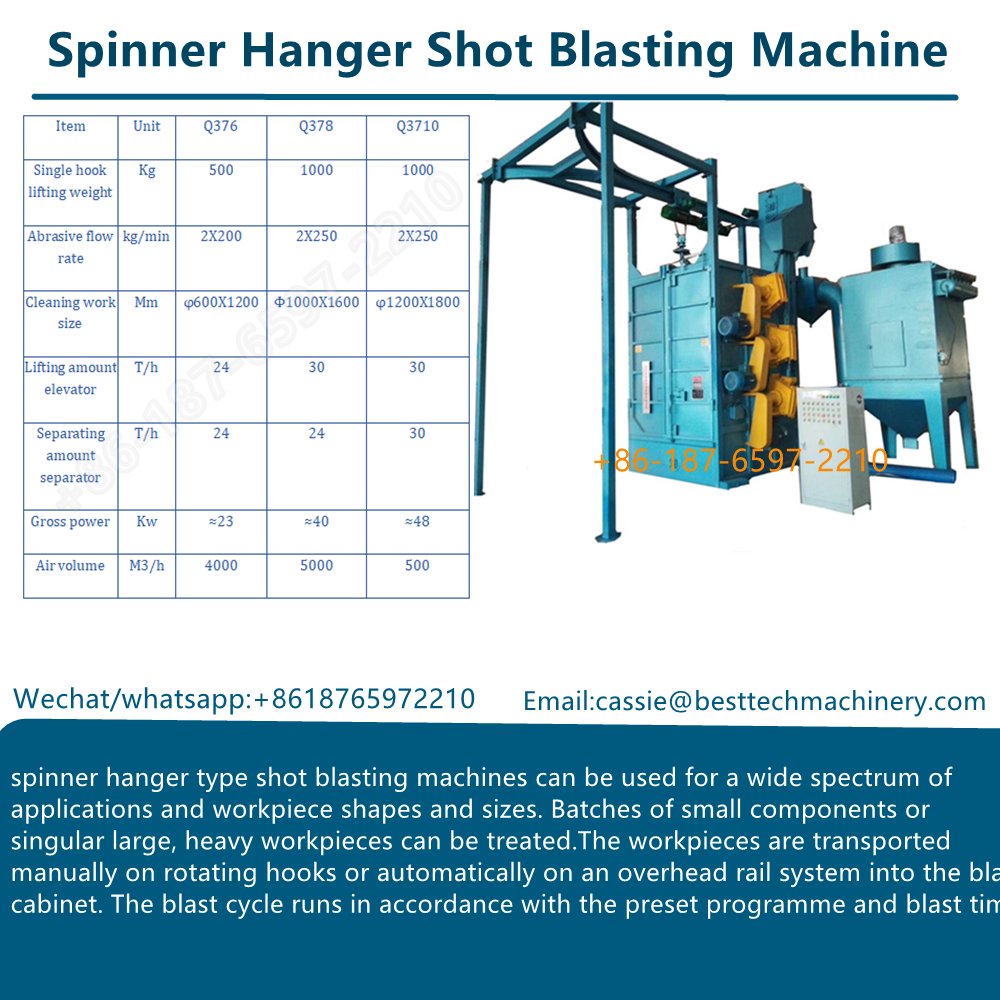
2. Askılı Kumlama Makinasının Çalışma Prensibi
askı kumlama makinesiaskının dönüşü ve hareketi ile birlikte yüksek-hız çeliği bilye darbesiyle iş parçası yüzeyini temizler. Çalışma prensibi, mekanik santrifüjlü kumlama ve kapalı-döngülü aşındırıcı sirkülasyonuna dayanmaktadır.
2.1 Ana Yapı Bileşimi
Tipik bir askılı kumlama makinesi aşağıdakilerden oluşur:
Kumlama odası
Kumlama tekerlekleri
Askı ve döndürme sistemi
Aşındırıcı sirkülasyon sistemi
Toz toplama sistemi
Elektrik kontrol sistemi
Her sistem, istikrarlı ve verimli patlatma işlemini sağlamak için birlikte çalışır.
2.2 İş Parçası Asma ve Döndürme Prensibi
İş parçaları askı kancalarına sabitlenerek vinç veya ray sistemiyle kumlama odasına yüklenir. Patlatma sırasında askı kontrollü bir hızda döner. Bazı tasarımlar ayrıca dikey kaldırma veya sallanma hareketini de içerir.
Bu çok yönlü hareket-özellikle karmaşık şekiller, kör delikler ve kaynaklı yapılar için çelik bilyelerin iş parçası yüzeyine eşit şekilde etki edebilmesini sağlar.
2.3 Kumlama Çarkının Çalışma Prensibi
Kumlama çarkı makinenin temel bileşenidir.
Çelik bilyeler kontrol kafesine girer ve dönen pervaneye beslenir. Merkezkaç kuvveti sayesinde atışlar bıçaklar tarafından hızlandırılır ve yüksek hızda iş parçası yüzeyine fırlatılır.
Çelik bilyelerin kinetik enerjisi pası, oksit tabakasını, kumu ve kirletici maddeleri temizlerken aynı zamanda boyama veya kaplama yapışması için uygun bir yüzey pürüzlülüğü oluşturur.
2.4 Aşındırıcı Dolaşım ve Ayırma Sistemi
Patlatma sonrasında, kullanılmış çelik saçmalar ve döküntüler odanın tabanına düşer ve vidalı konveyörler ve kovalı elevatörler aracılığıyla ayırıcıya iletilir.
Ayırıcı şunları ayırır:
Nitelikli yeniden kullanılabilir çelik bilyeler
Kırık çekimler ve toz
Kum ve yabancı maddeler
Temiz atımlar otomatik olarak kumlama çarkına geri dönerek, atım tüketimini azaltan ve verimliliği artıran kapalı bir aşındırıcı sirkülasyon sistemi oluşturur.
2.5 Toz Toplama Sistemi
Patlatma sırasında oluşan toz, hava kanalları aracılığıyla toplanır ve kartuşlu veya torbalı-tipi toz toplayıcılar tarafından filtrelenir.
Bu sistem çalışma ortamını temiz tutar ve çevre koruma gereksinimlerini karşılar.
3. Askı Kumlama Makinesinin Tipik Teknik Parametreleri
Aşağıda tipik referans parametreleri verilmiştir. Gerçek konfigürasyon müşteri gereksinimlerine göre değişiklik gösterebilir.
| Öğe | Parametre Aralığı |
|---|---|
| Maksimum iş parçası ağırlığı | 500 – 5000kg |
| Askı dönüş hızı | 1 – 6 dev/dak |
| Kumlama tekerleği gücü | 7,5 – 22kW |
| Şut atma oranı | 120 – 320 kg/dak |
| Çelik atış boyutu | S230 – S460 |
| Toz toplayıcı hava hacmi | 3000 – 12000 m³/h |
| Temizleme verimliliği | Sa2.5 (ISO 8501-1) |
| Güç kaynağı | 380V / 50Hz (özelleştirilebilir) |
4. Askılı Kumlama Makinasının Bakım Yöntemleri
Kararlı çalışma ve uzun hizmet ömrü için düzenli bakım şarttır. Mühendisler bakımı genellikle günlük, periyodik ve bileşen-düzeyinde bakım olarak ayırırlar.
4.1 Günlük Bakım
Çalıştırmadan önce patlatma çarkının gürültüsünü ve titreşimini kontrol edin
Temizleme etkisini gözlemleyin; Düzensiz patlatma bıçak aşınmasının göstergesi olabilir
Hazne tabanı çevresinde biriken çelik saçmaları çıkarın
Toz toplayıcı basınç farkını ve filtre durumunu kontrol edin
Günlük denetim, olası sorunların erken aşamada tespit edilmesine yardımcı olur.
4.2 Kumlama Çarkının Bakımı
Bıçakları, pervaneyi ve kontrol kafesini düzenli olarak inceleyin
Dinamik dengeyi korumak için bıçakları komple set halinde değiştirin
Doğru patlatma açısını sağlamak için kontrol kafesi konumunu ayarlayın
Dengesiz patlatma tekerleği güçlü titreşime neden olacak ve yatak ömrünü kısaltacaktır.
4.3 Aşındırıcı ve Ayırıcı Bakımı
Doğru çelik bilye boyutunu ve sertliğini koruyun
Ayırıcı hava hacmini düzenli olarak ayarlayın
Kırık aşımları ve kum kirlerini zamanla giderin
İyi ayırma verimliliği, püskürtme kalitesini ve bilye tüketimini doğrudan etkiler.
4.4 Askı ve İletim Sistemi Bakımı
Askı kancalarında deformasyon ve çatlak olup olmadığını kontrol edin
Yükün nominal kapasiteyi aşmadığından emin olun
Rulmanları, zincirleri ve redüktörleri düzenli olarak yağlayın
Büyük ve ağır iş parçaları için güvenli askı çalışması kritik öneme sahiptir.
4.5 Elektrik Sistemi Bakımı
Motor sıcaklığını ve çalışma akımını kontrol edin
Limit anahtarlarını, sensörleri ve güvenlik kilitlerini inceleyin
Elektrik kabinini temiz ve kuru tutun
Kararlı elektrik kontrolü sürekli ve güvenli üretim sağlar.
5. Geçerli Uluslararası Standartlar ve Referanslar
Askılı kumlama makinaları genel olarak aşağıdaki standartlara göre tasarlanmakta ve üretilmektedir:
ISO 8501-1: Çelik yüzeylerin yüzey temizlik dereceleri
ISO 11124 / ISO 11125: Metalik aşındırıcı özellikleri ve test yöntemleri
GB/T 8923: Çelik yüzeylerin pas dereceleri ve hazırlanma dereceleri
CE Makine Direktifi 2006/42/EC: Makineler için güvenlik gereksinimleri
ISO 12100: Makine güvenliği – Risk değerlendirme ilkeleri
Bu standartlara uygunluk, ekipmanın güvenilirliğini ve uluslararası pazar kabulünü artırır.
6. Uygulama Endüstrileri
Askı kumlama makineleri yaygın olarak aşağıdaki alanlarda kullanılır:
Dökümhane döküm temizliği
Çelik yapı yüzey hazırlığı
Dövme parçaların kireç çözme
Kaynak yapısı ön işlemi
Ağır makine bileşenleri
7.Askı Kumlama Makinası Arıza Tespiti ve Bakımı
| HAYIR. | Sorun Açıklaması | Olası Nedenler | Sorun Giderme Yöntemleri |
|---|---|---|---|
| 1 | Zayıf veya düzensiz temizleme etkisi | Bıçaklar aşınmış; kontrol kafesi konumu yanlış; askı dönüş hızı anormal; çelik saçma boyutu uygun değil | Bıçakları tam set halinde değiştirin; kontrol kafesi açısını ayarlayın; askı motorunu ve redüktörü kontrol edin; doğru çelik bilye boyutunu kullanın |
| 2 | İş parçası üzerinde ölü açı patlatma | Askı dönüşü sınırlı; uygunsuz iş parçası asılılığı; patlatma tekerleği düzeni mantıksız | Dönüşü veya salınım hareketini artırın; asılı konumunu ayarlayın; patlatma tekerleği açısını optimize edin |
| 3 | Patlatma tekerleğinin aşırı titreşimi | Bıçak ağırlığı dengesizliği; pervane veya kontrol kafesi aşınmış; Tekerleğin içinde çelik bilye birikimi | Bıçakları eşleşen set olarak değiştirin; pervaneyi ve kafesi inceleyin; temiz tekerlek yuvası |
| 4 | Patlatma tekerleğinden gelen anormal gürültü | Rulman hasarı; gevşek bağlantı elemanları; tekerleğin içindeki yabancı cisimler | Rulmanları değiştirin; cıvataları sıkın; makineyi durdurun ve kalıntıları temizleyin |
| 5 | Yüksek çelik bilye tüketimi | Zayıf ayırıcı verimliliği; kırık atışlar kaldırılmadı; yanlış atış sertliği | Ayırıcı hava hacmini ayarlayın; kırık atışları düzenli olarak temizleyin; uygun çelik bilyeleri seçin |
| 6 | Çelik bilyeler düzgün şekilde dolaşmıyor | Vidalı konveyör veya kovalı elevatör tıkalı; aşırı atış miktarı; çekimlerdeki nem | Tıkanıklığı kaldırın; atış miktarını kontrol edin; çelik saçmaları kuru tutun |
| 7 | Hazneden toz sızıntısı | Kapı sızdırmazlık şeridi aşınmış; toz kanalı kaçağı; Negatif basınç yetersiz | Sızdırmazlık lastiğini değiştirin; hava kanallarını kapatın; toz toplayıcı fanını kontrol edin |
| 8 | Toz toplayıcı emiş gücü zayıf | Filtre kartuşu tıkalı; fan dönüşü yanlış; filtre hasarlı | Filtreyi temizleyin veya değiştirin; fan yönünü kontrol edin; hasarlı filtreyi değiştirin |
| 9 | Askı dönmüyor | Motor arızası; redüktör hasarı; zincir veya dişli aşınmış; aşırı yük | Motoru ve redüktörü kontrol edin; aşınmış şanzıman parçalarını değiştirin; yükü azalt |
| 10 | Askı dönüşü kararsız | Motor voltajı kararsız; kontrol parametresi yanlış; mekanik direnç | Güç kaynağını stabilize edin; parametreleri sıfırla; iletim sistemini kontrol edin |
| 11 | Kaldırma mekanizması arızası | Limit anahtarı arızası; kaldırma motoru arızası; mekanik sıkışma | Limit anahtarlarını kontrol edin; motoru inceleyin; mekanik tıkanıklığı gidermek |
| 12 | Sık motor aşırı yük alarmı | Mekanik direnç çok yüksek; rulman yağlaması yetersiz; aşırı yük | Hareketli parçaları kontrol edin; yatakları yağlayın; iş parçası ağırlığını azaltın |
| 13 | Elektrik sistemi sık sık devreye giriyor | Gerilim dalgalanması; eskiyen elektrikli bileşenler; kablolar gevşek | Güç kaynağını kontrol edin; kontaktörleri/röleleri değiştirin; kabloları sıkın |
| 14 | Ayırıcı verimliliği düşük | Hava hacmi yanlış; ayırıcı iç aşınması; aşırı kum karışımı | Hava akışını ayarlayın; ayırıcının aşınma parçalarını inceleyin; kum kirlerini temizleyin |
| 15 | Kumlama tekerleği yatağının aşırı ısınması | Kötü yağlama; yatak hasarı; tekerlek dengesizliği | Programa göre yağlayın; yatağı değiştirin; yeniden dengeleme tekerleği |
Çözüm
Askı kumlama makinesi, askı döndürmeyle birlikte yüksek-hızlı santrifüjlü kumlama yoluyla verimli yüzey temizliği sağlar. Mühendislik açısından bakıldığında, çalışma prensibinin doğru anlaşılması, doğru parametre seçimi ve sistematik bakım, uzun-dönem istikrarlı çalışma için temel faktörlerdir.
Kullanıcılar, standartlaştırılmış bakım prosedürlerini ve uluslararası standartları takip ederek arıza süresini azaltabilir, işletme maliyetlerini azaltabilir ve tutarlı yüzey işleme kalitesi elde edebilir.
Verimliliği artırmak ve önemli faydalar yaratmak
Telefon Numarası(Whatsapp)
+8618765972210
E-posta
cassie@besttechmachinery.com
